鼓形齿式联轴器的生产工艺与淬火处理是怎样的?
鼓形齿式联轴器厂家重视加工精度,半联轴器和外齿轴套的加工精度为H7,其表面粗糙度R不得大于1.6um,圆柱孔的圆柱度不得低于GB/T1184-1996中的规定的8级精度。联轴器的轴孔和键槽型式及尺寸按GB/T3852-1997的规定。内齿圈法兰联接铰孔对公称位置的位置度公差应小于其配合公差之半。外齿轴套齿宽中心截面的对称度。联轴器的内、外齿鹾合在油浴中工作,不得有漏油现象。一般情况采用润滑脂,其牌号为4号。GICLZ型、GIICLZ型联轴器采用接中间轴结构时,中间轴的质量不得大于根据公称扭矩计算而得的齿节圆戳合处得圆周角的2%。高转速的中间轴要验算临界转速。
鼓形齿式联轴器具有径向、轴向和角向等轴线偏差补偿能力,具有结构紧凑、回转半径小、承载能力大、传动、噪声低及维修周期长等优点,特别适用于低速重载工况,如冶金、矿山、起重运输等行业、也适用于石油、化工、通用机械等机械的轴系传动。鼓型齿式联轴器在工作时,两轴产生相对角位移,内外齿的齿面周期性作轴向相对滑动,必然形成齿面磨损和功率消耗,因此,齿式联轴器需在有和密封的状态下工作。
联轴器生产厂家建议您鼓形齿式联轴器在进行退火处理时应注意以下几点:
1、出现应力:由于金属内、外受热有差异,膨胀不匀,产生内应力,称热应力。若退火时温度过高而造成石墨断面,将不易切削加工且使淬火时过热和变形。脱碳使工件表面出现软点,降低表面的硬度、和疲劳强度;
2、鼓形齿式联轴器脱碳:脱碳是指钢表面的碳全部或部分被烧掉的现象;
3、过热和过烧:过热指钢在加热中超过允许的温度之后,使晶粒长的粗大;
4、联轴器硬而脆的网状碳化物。
不锈钢联轴器膜片经渗碳淬火处理后,承载能力高;鼓形齿的主要失效形式是磨损,采用强制稀油润滑后,齿面磨损大幅度降低,磨损量是脂润滑的10%左右,循环稀油可带走轧辊端的轧制热量及轮齿摩擦产生的热量,防止了轮齿材料表面许用接触应力降低;正常情况下,不会出现断齿现象,满足连续轧机工作特点的要求;该鼓形齿式联轴器能够满足轧机窜辊轧制的要求,伸缩非常方便;使用,清洁,等特点。鼓形齿式联轴器的外齿分为直齿和鼓形齿两种齿形,所谓鼓形齿即为将外齿制成球面,球面中心在齿轮轴线上,齿侧间隙较一般齿轮大,鼓形齿式联轴器可允许较大的角位移(相对于直齿联轴器),可齿的接触条件,提高传递转矩的能力,延长使用寿命。有角位移时沿齿宽的接触状态。
鼓形齿式联轴器由齿数相同的内齿圈和带外齿的凸缘半联轴器等零件组成。外齿分为直齿和鼓形齿两种齿形,所谓鼓形齿即为将外齿制成球面,球面中心在齿轮轴线上,齿侧间隙较一般齿轮大,鼓型齿式联轴器可允许较大的角位移(相对于直齿联轴器),可齿的接触条件,提高传递转矩的能力,延长使用寿命。有角位移时沿齿宽的接触状态。的润滑是鼓形齿式联轴器运行的,也是减缓磨损。在齿根弯曲强度和齿面接触强度足够的条件下应以有较大的重合度来确定齿宽,不应盲目增加齿宽,以免使结构尺寸不的增加。一般齿宽系数为8-14。小齿宽应由允许的齿根应力来确定,还要考虑由轴间倾角引起的着力点沿齿宽位移所需要的宽度。
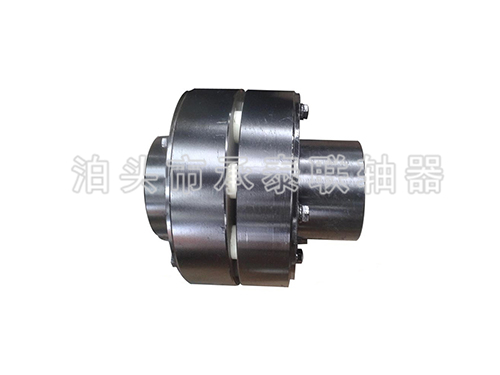
鼓形齿联轴器的结构基本上是对称的。从齿顶方向看外齿轴套上的齿为鼓形齿,齿厚从中心到两边逐渐减小,与它相啮合的内齿圈上的齿为直齿。由于外齿轴套齿顶和齿面都是弧形的,因此整个联轴器是双活节的,并且是挠性的,这样就可以适应两个轴线间的较大偏角。鼓形齿联轴器在生产实践中发挥着重要的作用。它可以补偿两联接轴因轴线不重合引起的角误差,轴向和径向安装误差,允许两轴有的位移。